

 This uses the Divi tabs module, so you can style it however you want using Divi's built in design controls!
 And of course you can add images or whatever you want here too.Tabs are nothing new, but tabs that display inside your mega menu are pretty awesome :)


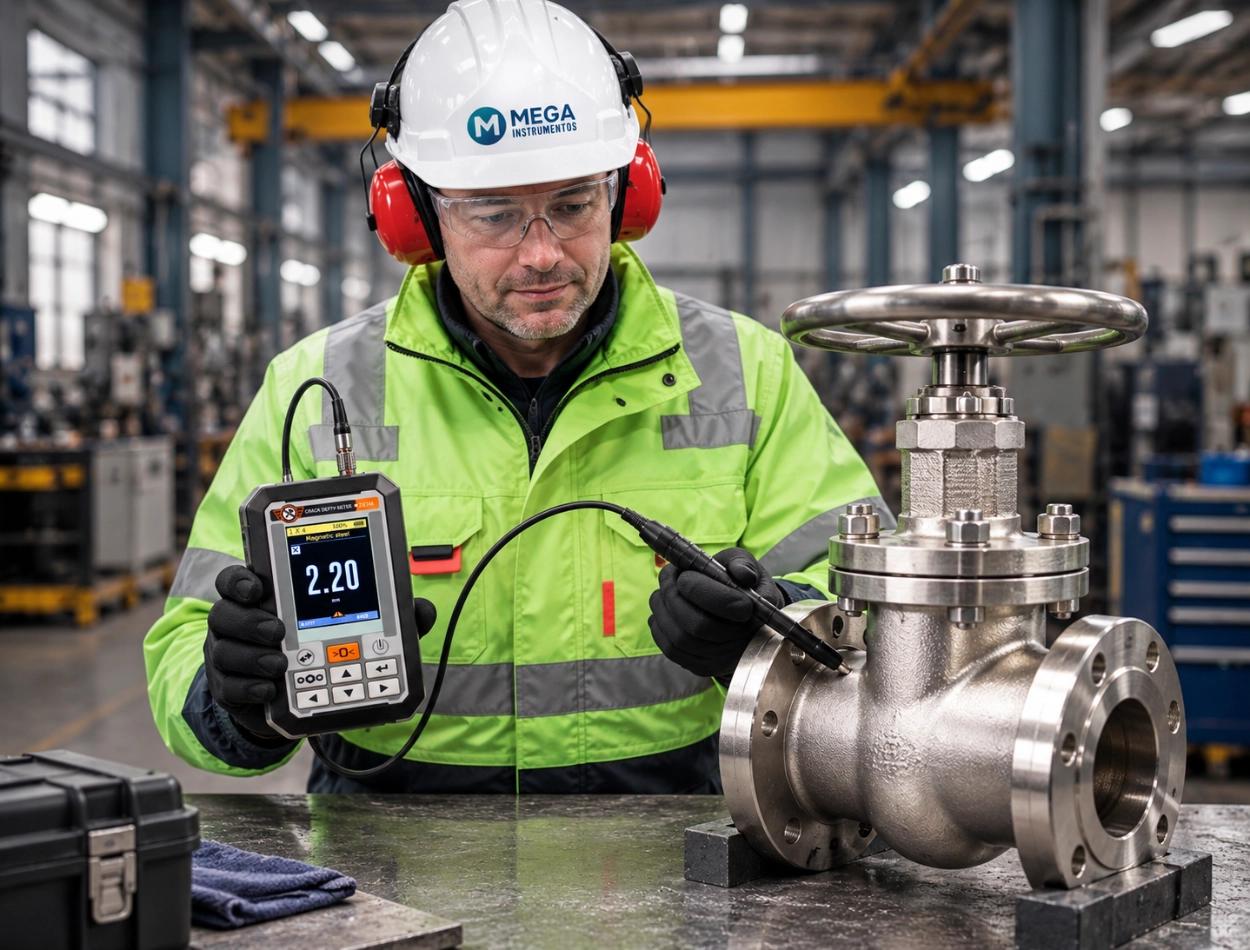
Medidor de Profundidade de trinca: Detectar não basta: é preciso quantificar
Na linha de produção, encontrar uma trinca é só metade do trabalho de inspeção. Uma peça forjada com indicação de trinca superficial pode ser recuperável — remover o defeito por usinagem e seguir o fluxo — ou pode ser sucata. A diferença entre um destino e outro é um número: a profundidade da trinca em milímetros.
É exatamente essa a decisão que o inspetor de fabricação precisa embasar todos os dias. E aqui está a autoridade que o END confere na fábrica: diferente do campo, onde o inspetor apenas aponta e a engenharia decide, na linha de produção, quem tem indicação objetiva reprova, aprova ou libera para retrabalho — na hora, com a peça ainda na mão.
O Medidor de Profundidade de Trinca 281M, da Mash NDT (NPP Mashproject LLC), existe para dar esse número com precisão e velocidade: profundidade da trinca em milímetros, direto no display, sem decodificação de sinal e sem levar a peça ao laboratório. Neste artigo, explicamos como o método funciona, quais as especificações reais do equipamento e onde ele se encaixa no fluxo de controle de qualidade.
Como funciona o método eletropotencial
O 281M utiliza o método eletropotencial com aplicação de corrente alternada (AC). Eletrodos de corrente aplicam à peça uma corrente com frequência de 1 kHz na região do defeito. Como a trinca interrompe o caminho da corrente, forçando-a a contornar o defeito em profundidade, a tensão resultante — medida por eletrodos receptores — é proporcional à profundidade da trinca.
A medição acontece em duas etapas. Primeiro o zeramento: o equipamento lê a corrente em uma região íntegra do material, longe da trinca, calibrando-se automaticamente para aquele material e aquela condição de superfície. Em seguida, os eletrodos receptores são posicionados nas duas bordas da trinca e o resultado aparece no display, em milímetros.
A grande vantagem prática sobre outros métodos de quantificação está na forma do resultado:
- Resultado direto em milímetros — sem interpretação de ecos (como no ultrassom) e sem análise de impedância (como nas correntes parasitas). O display mostra o número que o inspetor precisa para decidir.
- Baixa influência das propriedades eletromagnéticas do material — o equipamento traz escalas de fábrica para aços magnéticos, aços austeníticos e ligas de alumínio, e permite criar configurações customizadas com amostras do próprio cliente.
- Rapidez operacional — zerar, posicionar, ler. Ideal para triagem de série na produção, onde dezenas de peças com indicação precisam de decisão rápida.
- Eletrodos móveis com mola — permitem medição em superfícies curvas e irregulares, com raio de curvatura a partir de 4 mm.
Fluxo completo de controle: a inspeção por partículas magnéticas (MPI), o líquido penetrante ou as correntes parasitas detectam e localizam a trinca → o 281M quantifica a profundidade → a decisão sai na hora: aprovar, retrabalhar ou reprovar. Detecção sem quantificação gera dúvida; as duas juntas geram decisão.
Especificações técnicas: medição e estimativa
Um ponto que merece precisão — e que muitos materiais comerciais simplificam de forma equivocada — é a diferença entre faixa de medição e faixa de estimativa. O 281M trabalha com as duas, e elas não são a mesma coisa:
| Parâmetro | Especificação | Observação |
|---|---|---|
| Faixa de medição | 0,5 – 30 mm | Resultado com exatidão garantida pelo fabricante |
| Faixa de estimativa | 30 – 100 mm | O equipamento estima aproximadamente a profundidade |
| Exatidão de medição | ±(0,1h + 0,2 mm) | Onde “h” é a profundidade da trinca |
| Abertura máxima da trinca | Até 3,5 mm | Depende do modelo de sonda |
| Comprimento mínimo da trinca | 5 × a profundidade, mín. 3 mm | Requisito geométrico do método |
| Raio de curvatura da superfície | Mínimo 4 mm | Convexa ou côncava |
| Escalas de material (fábrica) | Aço magnético, austenítico, alumínio | C20E2C, X10CrNiTi18-10, AlCu4Mg1 |
| Temperatura de operação | −5 °C a +40 °C (281M-C) | +5 °C a +40 °C no 281M base |
| Dimensões e peso | 150 × 80 × 30 mm | 400–500 g | Conforme o modelo |
Atenção à especificação correta: o equipamento MEDE com exatidão até 30 mm e ESTIMA de 30 a 100 mm. Materiais promocionais que anunciam “faixa de medição de 0,5 a 100 mm” fundem os dois conceitos — o que pode gerar expectativa incorreta na especificação de um procedimento de inspeção.
Sondas: três opções para geometrias diferentes
A sonda define o alcance e a aplicação:
- Sonda «1×4» — a mais versátil, com 4 eletrodos em linha. Incluída no kit padrão e adequada à maioria das aplicações.
- Sonda «2×2» — 4 eletrodos em duas fileiras, projetada para áreas de difícil acesso (eixos finos, concordâncias/raios) e superfícies com trincas próximas entre si.
- Sonda «3+1» — 3 eletrodos em linha mais um eletrodo de corrente externo, destinada exclusivamente a materiais ferromagnéticos (aço, ferro fundido). É a opção mais indicada para estimar trincas profundas, acima de 30 mm.
Os modelos da família 281M
| Modelo | Principais características | Perfil de uso |
|---|---|---|
| 281M | Display monocromático, 400 g, operação de +5 a +40 °C | Controle de qualidade em oficina e laboratório |
| 281M-C | Display colorido, carcaça à prova de choque, poeira e umidade; memória com blocos nomeados e transferência para PC; limiares com alerta visual; operação de −5 a +40 °C | Rotinas com volume, registro e rastreabilidade — inclusive em campo e baixa temperatura |
| 281M-C Maximum | Mesmo equipamento do 281M-C, entregue com as três sondas («1×4», «2×2» e «3+1») e o bloco de referência KO-281 já inclusos | Quem precisa cobrir todas as geometrias e materiais desde o primeiro dia |
Importante: a diferença do “Maximum” está na composição do kit, não na capacidade de medição. Os três modelos compartilham o mesmo método, a mesma exatidão e as mesmas escalas de material.
Certificação metrológica
O 281M-C é registrado no Registro Estadual Russo de Instrumentos de Medição sob o certificado nº 92789-24, e o bloco de referência KO-281 possui certificado próprio (nº 84019-21). O equipamento atende ao regulamento técnico TR CU 020/2011 (compatibilidade eletromagnética), e o sistema de gestão de qualidade do fabricante é certificado ISO 9001:2015. Para programas de qualidade que exigem rastreabilidade metrológica documentada, esses registros são parte da evidência de conformidade.
Onde o 281M entra no controle de qualidade
Forjados, eixos e laminados
A aplicação clássica. Trincas de forjamento, dobras e descontinuidades abertas na superfície são detectadas pela MPI ou líquido penetrante — e o 281M define o destino da peça. Se a profundidade medida está dentro do sobremetal de usinagem, a peça segue para remoção do defeito e reinspeção; se ultrapassa, a reprovação é objetiva e documentada. Sem o número, essa decisão vira opinião; com ele, vira critério.
Soldas de fabricação
Trincas em soldas — de cratera, longitudinais, na margem — precisam de avaliação imediata na linha. O 281M quantifica a profundidade para embasar o reparo: goivar até que profundidade, ressoldar com qual procedimento. O resultado direto em mm alimenta o registro de qualidade da junta. E como o equipamento traz escala para aços austeníticos, atende também a fabricação em aço inoxidável.
Tubulações, vasos de pressão e componentes de grande porte
O fabricante lista entre os objetos de ensaio: eixos, rolos e laminadores; tubos e tubulações; vasos de pressão; e componentes de estruturas, máquinas e mecanismos. É o mesmo instrumento aplicado em inspeções exigentes do setor de energia e óleo & gás — inclusive em conjunto com o detector de falhas VID-345, também da Mash NDT.
281M vs outros métodos de quantificação
| Critério | 281M (eletropotencial AC) | Alternativas (UT / Eddy Current) |
|---|---|---|
| Forma do resultado | Profundidade direta em mm no display | Sinal que exige interpretação do operador |
| Velocidade por medição | Segundos — zerar, posicionar e ler | Requer varredura e análise |
| Superfícies curvas | Eletrodos com mola, raio a partir de 4 mm | Depende de sapata/sonda específica |
| Melhor uso | Quantificar trinca superficial já detectada | Detecção volumétrica / varredura de área |
| Preparação necessária | Limpeza da área para contato elétrico | Acoplante (UT) / calibração de sonda |
O 281M não substitui o ultrassom nem as correntes parasitas — ele resolve uma etapa específica (quantificação de trinca superficial já localizada) com mais velocidade e objetividade do que os métodos de varredura. No programa de END bem estruturado, cada instrumento faz o que faz melhor.
O 281M no ecossistema de inspeção da Mega
O fluxo de controle de trincas na fabricação se completa com instrumentos que a Mega Instrumentos representa:
- Detecção — linha MPI Mash NDT (STREAM-15/20, eletroímãs EMA-100/200, lâmpada UV Tetra-M) localiza a trinca.
- Quantificação — o 281M mede a profundidade e embasa a decisão.
- Verificação complementar — dureza na região do reparo com Equotip (Proceq); tratamento térmico do lote com o coercímetro MA-412 (Mash NDT); inspeção volumétrica da solda reparada com UT8000 ou PHASE•X128.
Um único fornecedor, com suporte técnico integrado, para o ciclo completo: detectar, quantificar, decidir e comprovar.
Solicite uma demonstração do Medidor de Trinca 281M
Fale com a equipe técnica da Mega Instrumentos pelo WhatsApp (11) 94364-2267 ou pelo e-mail mega@megainstrumentos.com.br. Avaliamos sua aplicação — tipo de peça, material, geometria e critério de aceitação — e indicamos a configuração 281M mais adequada para o seu controle de qualidade.